Bu sayfada · 8 bölüm
Dental freze makinesi hangi parçalarla çalışır?
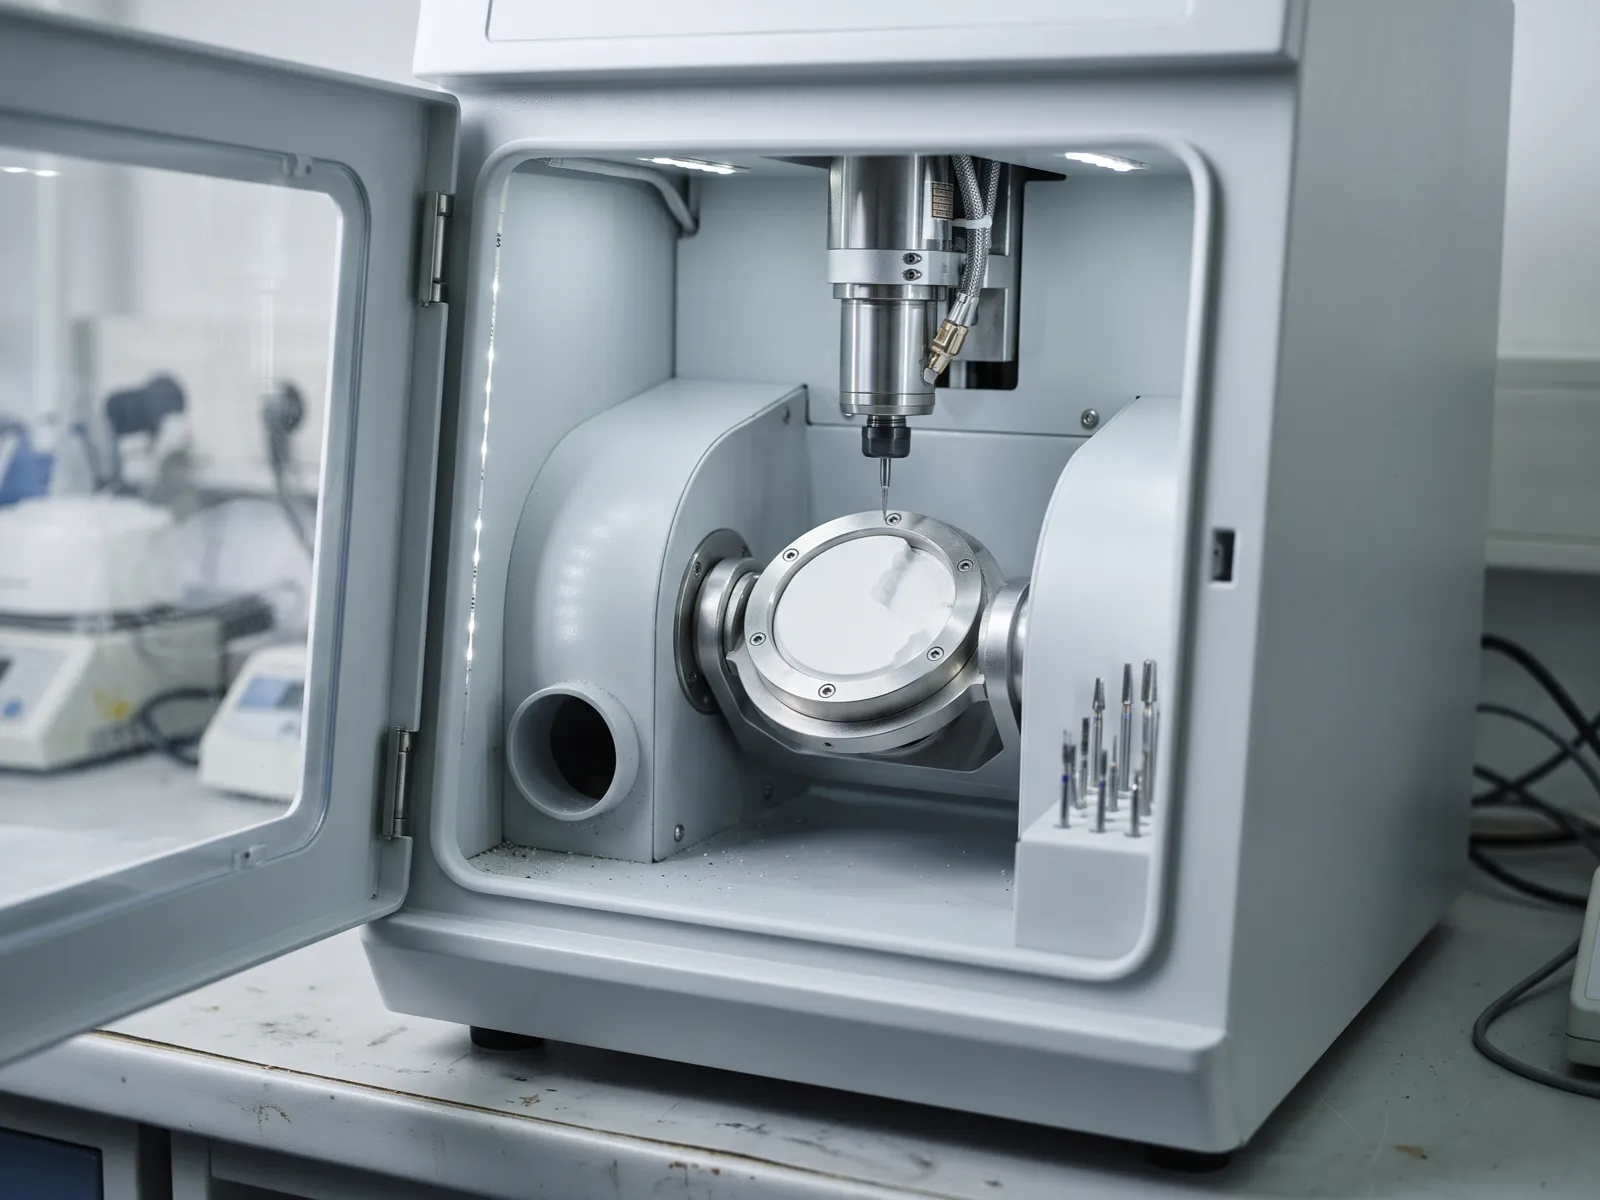
Dental freze makinesi, CAM yazılımının hesapladığı yolu altı ana parçayla uygular. Tablo her parçanın işini ve makine broşüründe o parça için hangi değere bakılacağını gösterir.
| Parça | Ne yapar | Broşürde neye bakılır |
|---|---|---|
| İş mili | Ucu yüksek devirde döndürür | Devir (rpm), güç (W) |
| Eksenler | Ucu ve parçayı birbirine göre konumlar | Eksen sayısı, döner eksen açısı |
| Takım değiştirici | Uçları iş sırasında değiştirir | Takım sayısı, yedek takım yönetimi |
| Tutucu | Diski ya da bloğu sabitler | Disk çapı, en fazla yükseklik, blok sayısı |
| Toz emme ya da soğutma | Kuru işte tozu alır, ıslak işte soğutur | Kuru, ıslak ya da ikisi |
| Kontrol yazılımı | CAM’den gelen NC kodunu çalıştırır | Hangi CAM ile çalıştığı |
4 eksen ile 5 eksen arasındaki fark nedir?
Fark, ucun parçaya hangi açılardan girebildiğindedir; doğruluğu eksen sayısı tek başına belirlemez. Her dental frezede üç doğrusal eksen bulunur: X, Y, Z. 4 eksenli makine bunlara bir döner eksen (A) ekler; parça kendi ekseninde döner. 5 eksenli makinede ikinci bir döner eksen (B) diski eğer; uç parçaya eğik açıyla girebilir. Örneğin Roland DWX-53D’de A ekseni ±360°, B ekseni ±35° döner; vhf K5+’ta beşinci eksen ±35°’dir.
Eğik giriş bazı geometrilerde gerçekten fark yaratır. Ön dişin ince kesici kenarı, derin alttan kesik (ucun dik inerek ulaşamadığı içe dönük yüzey) ve implant üstü kronda açılı vida kanalı bunlara örnektir. Dik inen bir uç bu yüzeylere ulaşamaz; 4 eksenli makine o bölgeyi ya eksik bırakır ya da CAM orayı doldurarak kazır.
Ama bu, 5 eksenli makinenin her kronda daha doğru kazıdığı anlamına gelmez:
Grafikte ilk üç makine 32-34 µm ile aynı düzeyde; bunlardan biri 4 eksenli MC XL-EF. Belirgin biçimde geride kalan tek makine 62 µm ile yine 4 eksenli MC XL. Yani fark eksen sayısından değil makinenin kendisinden geliyor; kalibrasyon da bu sapmayı doğrudan etkiler. Oklüzal (çiğneme) yüzeyde en iyi sonucu 4 eksenli MC XL-EF verdi; en çok kenar kırılması 5 eksenli CORiTEC 450i’de görüldü.
Zirkonyum kuru mu, ıslak mı kazınır?
Genel olarak kuru: ön sinterlenmiş zirkonyum ve PMMA kuru kazınır, cam seramik ise ıslak işlenir; son söz makinenin malzeme listesindedir.
| Makine | Mod | Malzemeler (üretici listesi) |
|---|---|---|
| Roland DGSHAPE DWX-53D | Kuru | Zirkonyum, PMMA, PEEK, kompozit, mum, sinterlenmemiş CoCr |
| vhf K5, K5+ | Kuru | Zirkonyum, plastik, mum, kompozit, CoCr, alçı |
| Amann Girrbach Ceramill Motion 3 | Kuru ve ıslak | Üretici sayfası iki modu da listeler |
| Dentsply Sirona inLab MC X5 | Kuru ve ıslak | Cam seramik ıslak; zirkonyuma geçerken kuru mod |
Ayrımın nedeni malzemenin kendisi. Ön sinterlenmiş zirkonyum tebeşir kadar yumuşaktır; kuru kazınır, çıkan ince tozu makinenin emiş sistemi çeker. Cam seramik ise sert ve ısıya duyarlıdır; uç ve parça soğutma sıvısı altında taşlanır. Tablo üretici listelerinden derlendi; makinenizin listesinde olmayan bir malzemeyi o makinede kazımayın.
IPS e.max CAD için ek bir şart var: Ivoclar bloğun yalnız yetkili CAD/CAM sistemlerinde işlenmesini ister. Makineniz ıslak çalışıyor olsa bile sistem uyumluluğunu kontrol edin.
İş mili devri ve freze uçları sonucu nasıl etkiler?
Uç çapı, makinenin işleyebileceği en küçük ayrıntıyı belirler: uç, kendi yarıçapından daha dar bir iç köşeye ya da fissüre giremez. İnce uç ise ancak yüksek devirde verimli keser; bu yüzden ince uçla çalışan makinelerde devir yüksektir. Üreticilerin verdiği değerler:
| Makine | İş mili devri | Takım değiştirici |
|---|---|---|
| Roland DGSHAPE DWX-53D | 6.000-30.000 rpm | 15 takım, sap Ø 4 mm |
| vhf K5 | 60.000 rpm | 16 takım |
| vhf K5+ | 60.000 rpm | 16 takım + 30 takımlık pano |
| Amann Girrbach Ceramill Motion 3 | 100.000 min⁻¹ | Üretici sayfasında okunamadı |
Zirkonyum için uç setleri genelde birkaç çaptan oluşur; satıcı listelerinde 2,5, 1,0 ve 0,6 mm sık görülür, bazı setlerde 0,3 mm de vardır. Kalın uç kronun çevresindeki fazla malzemeyi hızlı kaldırır; ince uç fissürleri, tüberkül eğimlerini ve marjini işler. Bu kaba ve ince ayrımın hangi çapta yapılacağı makineye ve CAM stratejisine bağlıdır; üretici belgelerinde ortak bir kural bulamadık.
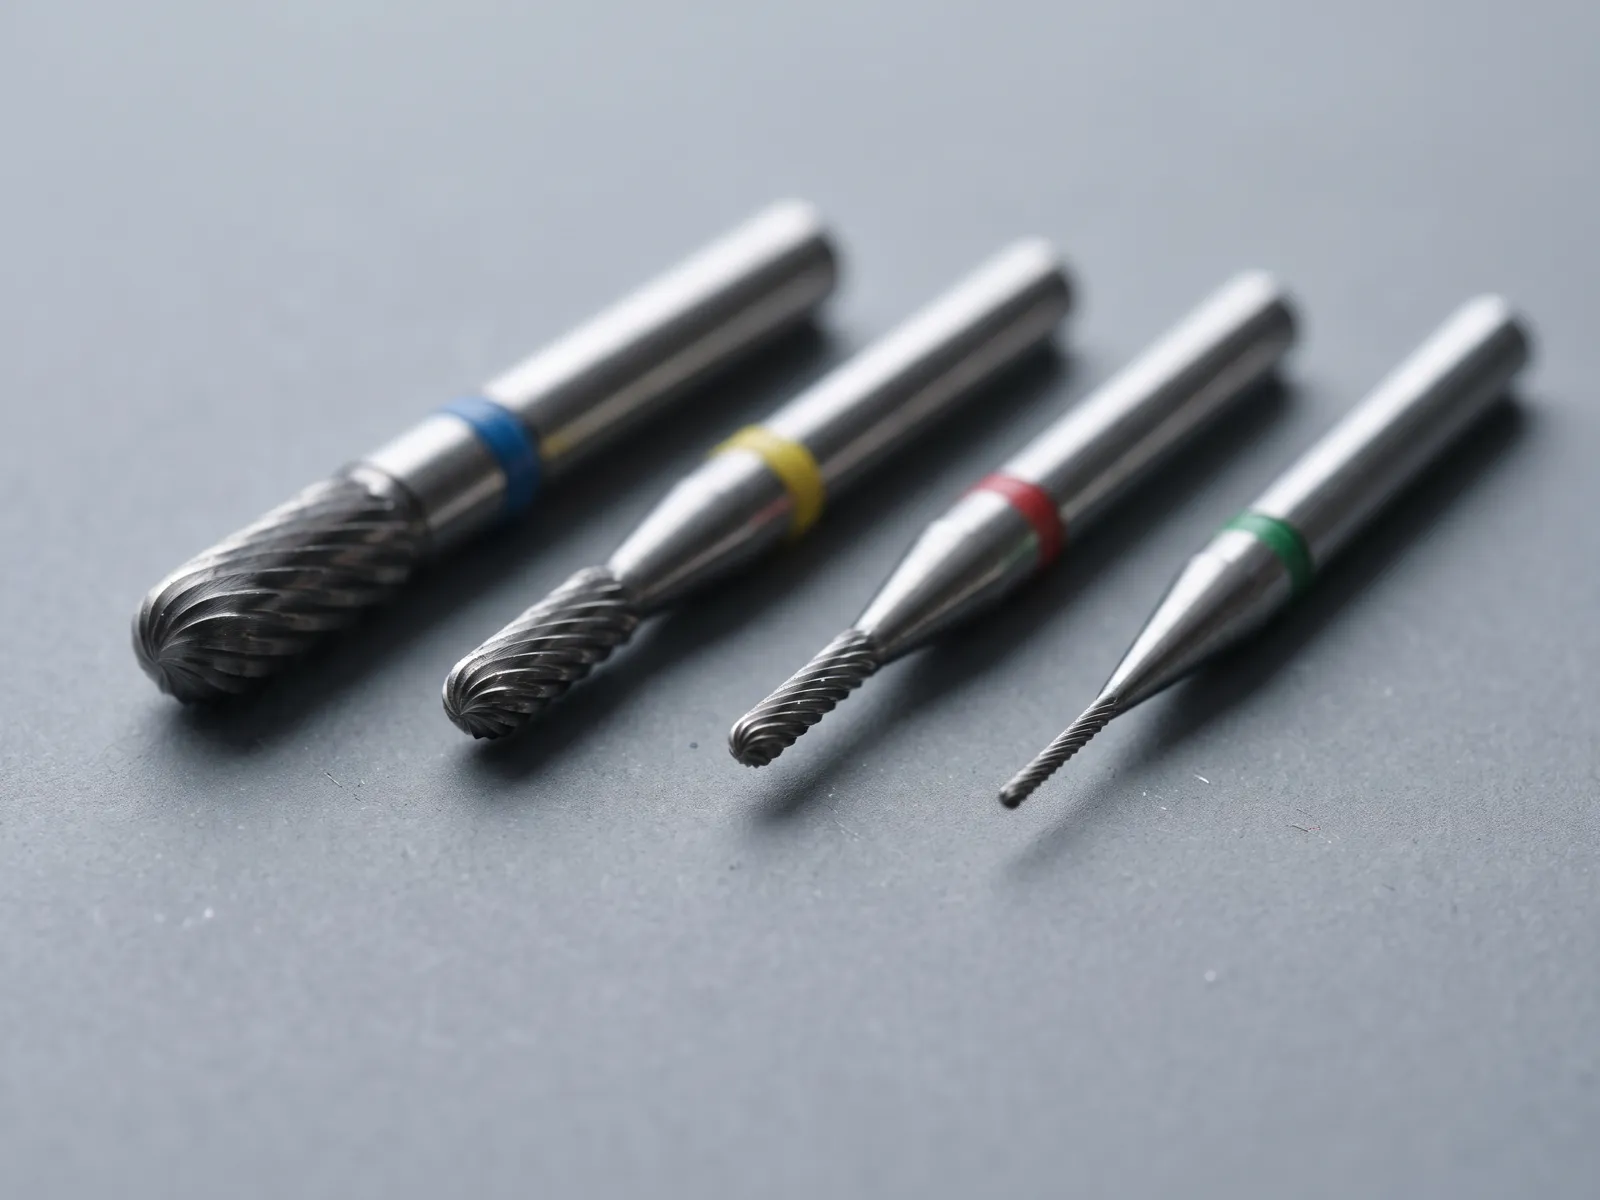
Uç ömrü için üreticiler değer yayımlamıyor. Elmas kaplı uçlar kaplamasızlara göre belirgin biçimde daha uzun dayanır (Dentsply). Satıcı beyanları 100 ile 1000 üye (tek diş birimi) arasında değişiyor.
Freze makinesinde bir kazıma adım adım nasıl ilerler?
Bir zirkonyum diskin makinedeki sırası:
- CAM yazılımı diskteki parçaları ve frez yollarını NC kodu olarak makineye gönderir.
- Disk tutucuya takılır ve makine işe başlar.
- Kaba işleme: kalın uçla malzemenin çoğu kaldırılır.
- İnce işleme: daha ince uçlarla marjin, oklüzal anatomi ve iç yüzey işlenir.
- Takım değiştirici her aşamada sıradaki ucu takar; makine uç ömrünü sayıyorsa süresi dolan ucun yerine yedeğini alır.
- Parçalar tutucularla diske bağlı kalır; disk makineden çıkarıldıktan sonra tutucular kesilerek ayrılır.
Diskten çıkan zirkonyum kron tasarımdan büyüktür; son boyuna sinter fırınında iner.
Devamı: Zirkonyum sinterleme: büyütme hesabı
Devamı: Diş kazıma süreci: taramadan teslime bütün zincir
Dental freze makinesi seçerken neye bakılır?
Dört soruya:
- Hangi malzemeleri kazıyacaksınız? Cam seramik istiyorsanız ıslak mod şart.
- Hangi CAM ile çalışıyor? Bazı makineler kendi CAM yazılımıyla gelir; açık CAM desteği iş akışınızı belirler. Bkz. CAD/CAM yazılımları.
- Takım ve disk kapasitesi: gece boyu gözetimsiz çalışacaksa takım değiştirici ve disk değiştirici kapasitesi önemlidir.
- Toplam maliyet: makine, fırın, yazılım, uç ve bakım. Bkz. makine fiyatları ve makine mi, dışarıda kazıma mı.
Sık sorulanlar
4 eksen mi 5 eksen mi daha iyi?
Duruma göre. Beşinci eksen ucun parçaya eğik girmesini sağlar; bu, ön diş, derin alttan kesik (dik inen ucun ulaşamadığı içe dönük yüzey) ve açılı vida kanalı gibi geometrilerde işe yarar. Ama doğruluğu eksen sayısı tek başına belirlemez: dört makineyi karşılaştıran bir çalışmada 4 eksenli bir makine, iç yüzey doğruluğunda iki 5 eksenli makineyle aynı düzeyde çıktı.
Zirkonyum kuru mu ıslak mı kazınır?
Ön sinterlenmiş zirkonyum kuru makinelerde kazınır; Roland DWX-53D ve vhf K5 gibi kuru makinelerin malzeme listesinde zirkonyum var. Cam seramik ise ıslak taşlanır; kuru ve ıslak çalışabilen makinelerde zirkonyuma geçerken kuru moda dönülür.
Her makine e.max kazıyabilir mi?
Hayır. Önce makinenin ıslak çalışabilmesi gerekir. Ayrıca Ivoclar, IPS e.max CAD'in yalnız yetkili CAD/CAM sistemlerinde işlenmesini şart koşar; uyumsuz bir sistemde kazınmasını açık bir kısıtlama olarak belirtir.
Kaynaklar
Uzman okuması bekliyor; sayılar kaynaklardan. Yayın ilkeleri
| No | Belge | Tür |
|---|---|---|
| 1 | Roland DGSHAPE DWX-53D teknik veri, 2023Üretici kurulum kılavuzu. | Üretici kurulum kılavuzu. |
| 2 | vhf K5+Üretici sayfası. | Üretici sayfası. |
| 3 | Amann Girrbach Ceramill Motion 3Üretici sayfası. | Üretici sayfası. |
| 4 | Dentsply Sirona inLab MC X5 ve MC XL broşürüÜretici broşürü, Almanca. | Üretici broşürü, Almanca. |
| 5 | Kirsch ve ark., Clin Oral Investig 2017Hakemli çalışma: dört makinede aynı 30 vakanın doğruluğu. | Hakemli çalışma: dört makinede aynı 30 vakanın doğruluğu. |
| 6 | IPS e.max CAD Labside IFU, Rev. 0, 2017Üretici belgesi, üçüncü taraf kopyası. | Üretici belgesi, üçüncü taraf kopyası. |